


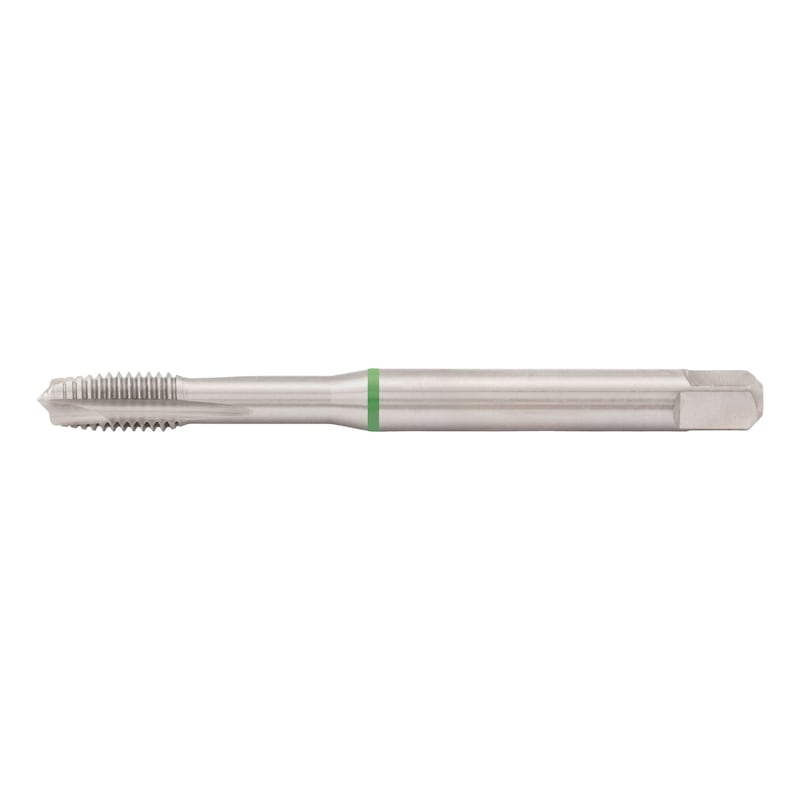


具成本效益的機械螺絲攻,適用於加工合金與高合金不鏽鋼,以及防鏽及耐酸鋼。也適用於加工強度最高達到 850 N/mm² 的標準鋼材。
- 工具幾何有針對不鏽鋼進行精密調整,以增加間隙角度
通知
- 切削螺紋時,必須進行足夠的冷卻,並使用潤滑切削液。
- 如需機械螺絲攻/材質規格,請參閱一般資訊表
使用說明是根據我們測試及經驗所提供的建議,請在每次使用前先行測試。由於施作、存放及加工條件影響因素非常多,我們不針對特定施工或使用結果承擔任何責任。我們的銷售或客服人員提供技術資訊或諮詢服務,但此服務不承擔任何責任,除指定合約服務範圍或產品顧問所傳達之訊息或技術資訊。

指示
以逆時針方向轉動螺絲攻 (移除) 之前,應先將螺紋部分,以順時針方向完全轉出鑽孔,以便清除容屑槽。這樣一來,可避免螺紋和螺絲攻出現碎屑/斷裂。
螺紋類型 | 公制螺紋 |
待加工材料 | 鋼, 不銹鋼 |
孔類型 | 間隙孔 ≤ 3xD |
適合機器類型 | 銑削/鑽孔中心, 座式鑽機 |
品質 | 高級 ZEBRA |
螺紋類型 x 標稱直徑 | M6 |
節距 | 1 mm |
長度 | 80 mm |
柄直徑 | 6,0 mm |
正方形大小 | 4,9 mm |
DIN | 371 |
切削材料 | HSCo |
表面 | 普通 |
成形 | B |
芯孔直徑 | 5,0 mm |
柄樣式 | 附方形起子的圓柱形 |
螺絲錐公差 | ISO 2 (6H) |
適合最大抗拉強度 | 1000 N/mm² |
使用壽命 (點系統) | 2 / 4 點 |
量規精準度 (點系統) | 4 / 4 點 |
多功能性 (點系統) | 2 / 4 點 |
切削行為 (點系統) | 3 / 4 點 |
碎屑形成 (點系統) | 2 / 4 點 |
材料子群組 | 不銹鋼,硫化, 不銹鋼,奧氏體, 不銹鋼,馬氏體 |


